


 0731-84010225

TSG 特种设备安全技术规范 TSG 92—2026
承压类特种设备安全附件
安全技术规程
Safety Technology Regulation for Safety Accessories of
Special Pressure Equipment
前 言
2019 年, 国家市场监督管理总局(以下简称市场监管总局)特种设备安全监察局(以下简称特种设备局)下达制订 《承压类特种设备安全附件安全技术规程》 (以下简称本规程) 的立项任务书, 要求以《安全阀安全技术监察规程》(TSGZF001 2006) 、 《爆破片装置安全技术监察规程》 (TSG ZFO03 2011) 、《压力管道元件型式试验规则》 (TSG D7002 2006) (修订版于 2023 年发布)等安全技术规范为基础, 对安全阀、 爆破片装置和紧急切断阀的安全技术要求进行整合、 统一, 制定承压类特种设备安全附件的综合性安全技术规范。
2019 年 3 月 , 在广东深圳市召开启动工作会议, 确定本规程的制定原则、 重点内容和结构框架, 以及任务分工和时间进度要求等。起草工作组分专业小组开展调研,并召开多次研讨会, 形成草案。
2021年 3 月, 起草工作组在安徽合肥市召开第一次工作会议, 就草案进行讨论修改, 确定各章节内容和需要解决的主要问题。 起草工作组分别开展调研起草工作, 对相关问题进行研究确认, 形成初稿。
2023 年 2 月、4 月、6 月 , 起草工作组分别在安徽合肥市、 浙江杭州市、 贵州遵义市召开第二次、 第三次、第四次工作会议, 就初稿进行讨论修改。 2023年9月草工作组在北京市召开工作会议,对相关内容进行完善, 形成征求意见稿。 2023 年10 月 , 市场监管总局发布公告, 向社会公开征求意见。
 2024 年 1 月 , 起草工作组在安徽合肥市召开工作会议, 邀请行业有关专家对征求的意见进行研究讨论。 2024 年 3月至6 月 ,
起草工作组召开多次专题会议, 对相关意见进行研究确认,形成送审稿。
2024 年 8 月 , 特种设备局将送审稿提交市场监管总局特种设备安全与节能技术委员会审议, 起草工作组于2024年 10月在重庆市召开工 作会议, 对审议意见进行研究讨论、修改, 形成报批稿初稿。 2025 年 4 月 , 起草工作组在安徽合肥市召开工作会议, 对报批稿进行修改完 善, 形成最终报批稿。
2025 年 8 月 , 本规程的报批稿由市场监管总局向 WTO/T BT 进行通报; 2025 年11月 , WTO/T BT 通报结束。
2026年2 月 9 日 , 本规程由市场监管总局发布。
本规程按照以下基本原则制定
1. 依据 《中华人民共和国特种设备安全法》 《特种设备安全监察条例》 《特种设备目录》 , 以原有的 《安全阀安全技术监察规程》 (TSG ZFO01 2006) 、 《爆破片装置安全技术监察规程》 (TSG Z FO03 2011)等安全技术规范为基础, 进行合并和理顺逻辑关系, 统一并且进一步明确基本安全要求, 形成承压类特种设备安全附件的综合性安全技术规范;
2. 根据行政许可改革的要求, 调整安全附件有关行政许可的内容;
3. 整理近年来安全附件安全监管工作相关文件, 汇总相关安全技术规范在实施过程中存在的具体问题, 结合多年来安全附件安全工作实 际情况和经验, 在材料、设计和制造、 型式试验、选用和安装等环节提出具体规定;
4. 明确安全阀、爆破片装置和紧急切断阀的定义和分类, 补充安全阀在线校验和采用基于风险的检验确定校验周期等内容;
5. 明确安全阀、 爆破片装置和紧急切断阀的专项安全技术要求。
特种设备安全技术规范 TSG 92—2026
承压类特种设备安全附件安全技术规程
1 总 则
1. 1 目的
为了保障锅炉、 压力容器和压力管道上使用的安全附件(以下简称安全附件) 的安全运行, 保护人民生命和财产安全,促进经济社会发展, 根据《 中华人民共和国特种设备安全法》和 《特种设备安全监察条例》 , 制定本规程。
1.2 适用范围
本规程适用于《特种设备目录》范围内的锅炉、 压力容器和压力管道上使用的安全附件, 包括安全阀、 爆破片装置、 紧急切断阀。
安全阀、爆破片装置和紧急切断阀的定义和分类见本规程附件 A。
1. 3 不适用范围
军事装备、核设施、 航空航天器、 铁路机车、 海上设施和船舶、 矿山井下使用的特种设备上的安全附件, 以及民用机场专用设备上使用的安全附件不适用于本规程。
1. 4 产品标准
(1)安全附件产品应当满足本规程基本安全要求;
(2)本规程附件B 所列产品标准, 为满足本规程基本安全要求的标准;
(3) 当采用本规程附件  所列标准以外的产品标准时, 安全附件制造单位应当提供该标准符合本规程基本安全要求和本规程附件 B 所列产品标准安全要求的比照表,样式见本规程附件 C

1. 5 与标准、 管理制度的关系
(1)本规程规定了安全附件的材料、 设计和制造、 型式试验、 选用和安装、 使用管理等环节的基本安全要求, 技术标准和管理制度对安全附件的要求不得低于本规程的规定;
(2)安全附件一般应当采用国家标准或者行业标准设计制造, 尚未制定国家标准、行业标准的, 应当制定团体标准或者企业标准;采用国际标准时应当符合本规程1.4条(3)项的规定。
1. 6 特殊情况处理
采用新材料、 新技术、 新工艺, 与本规程的要求不一致, 或者本规程未作要求、可能对安全性能有重大影响的有关单位, 应当向市场监管总局申报, 实施沙盒监管, 由市场监管总局按照新材料、 新技术、 新工艺的评审和批准程序组织技术评审并批准。
1. 7 使用管理和召回
安全附件应当随特种设备按照本规程和相关安全技术规范的规定进行使用管理。 安全附件存在同一缺陷的, 制造单位应当按照 《缺陷特种设备召回管理规则》 (TSG 09 —— 2025)履行召回义务。
1. 8 管理要求
安全附件制造单位、 安装单位、使用单位以及检验、 检测机构等, 应当严格执行本规程, 并且对相应的设计、 制造、 安装、使用、 检验检测等过程信息进行记录,同时按照特种设备信息化管理的规定, 及时将所要求的数据输入特种设备信息化管理系统。
2 材 料
2. 1 基本要求
(1)安全附件材料的选用应当考虑材料的力学性能、 化学性能、 工艺性能, 及其与介质的相容性;
(2)安全附件材料的性能应当符合本规程附件B 中所列的产品标准以及相应材料的国家标准或者行业标准的规定;
(3)材料使用单位应当要求材料制造单位提供材料质量证明书, 质量证明书的内容应当齐全、清晰, 并且印制可以追溯的信息化标志, 加盖材料制造单位质量检验章; 质量证明书包括材料制造单位名称、材料牌号、 规格、 炉批号、 交货状态、执行标准、检验检测项目及其结果、 质量证明书签发日期等内容;
(4)安全附件制造单位从非材料制造单位取得安全附件用材料时, 应当取得材料制造单位提供的材料质量证明书原件或者加盖了材料供应单位公章和经办人签字(章)的复印件;
(5)安全附件制造单位应当按照本规程附件B 中所列的产品标准和设计文件的要求选用材料, 对所选用的材料以及材料质量证明书的真实性、 可追溯性和一致性负责。
2. 2 安全附件承压元件采用境外牌号材料
(1)境外牌号材料应当为境外现行标准规范允许使用, 并且境外已有相似工作条件下使用实例的材料;
(2)境外牌号材料的化学成分和性能应当符合本规程以及本规程附件B 中所列产品标准的要求;
(3)安全附件制造单位首次使用境外牌号材料制造安全附件前, 应当根据相关产品制造工艺要求进行工艺试验, 并且制定相应的工艺文件;
(4)安全附件制造单位应当对境外牌号材料及其材料质量证明文件进行审查, 有异议时, 应当对材料的化学成分和力学性能进行验证性复验, 复验结果符合本规程以及本规程附件B 中所列产品标准的要求后方可投入使用;
(5)境外牌号材料的质量证明文件、 工艺评定文件和复验结果(适用时)应当纳入安全附件的存档资料。
2. 3 材料管理
(1)安全附件制造单位应当建立材料验收制度, 确认合格后方可投入使用;(2)安全附件制造单位应当建立材料保管和使用管理制度, 安全附件承压元件应当有材料牌号标志, 应当在分割或者使用前进行标志移植, 保证材料具有可追溯性。
3 设计和制造
3. 1 基本要求
(1) 安全附件制造单位应当按照相关安全技术规范要求取得特种设备生产许可证, 并且应当按照本规程的规定进行型式试验, 在许可范围以及型式试验证书覆盖范围内从事安全附件制造;
(2)安全附件制造单位应当按照相关安全技术规范要求建立安全附件制造的质量保证体系并有效运行, 制造单位及其主要负责人应当对所制造的安全附件产品的安全性能负责。
3. 2 设计
安全附件的设计应当符合本规程以及本规程附件 B 中所列产品标准的要求, 安全附件制造单位对产品设计的合理性、 正确性负责。
3. 2. 1 结构设计
安全附件的结构设计应当综合考虑功能、 动作特征、 介质特性、使用工况参数及其对动作元件的影响等因素, 确保产品性能的一致性和稳定性。
3. 2. 2 设计文件
安全附件的设计文件至少包括设计任务书、 设计计算书、设计图样和材料表、使用说明书等:
(1)设计任务书应当包括标准依据、性能指标要求、工况条件、检验与验收标准等;
(2)设计计算书应当包括设计计算的目的、 依据、 计算参数等;
(3)设计图样应当包括设计总图、 主要零部件图等;
(4)使用说明书应当包括产品简介、 设计标准、 结构性能、 安装使用、 维护保养等方面的内容。
3. 3 制造
3. 3. 1 制造过程要求
制造单位应当根据产品标准和设计文件的要求, 制订完善的制造质量计划 , 按照作业(工艺)文件实施操作, 并按照质量计划规定的质量控制点 , 对材料性能检验、加工、 焊接、热处理、 无损检测、出厂检验等工序进行检查, 做出记录。
(1)材料性能检验应当在零部件材料本体, 或者同批次、 同炉热处理试样上进行;
(2)焊接工艺评定应当符合 《承压设备焊接工艺评定》 (NB/T47014)的规定, 其中密封面堆焊焊接工艺评定应当符合 《阀门密封面堆焊工艺评定》 (GB/T22652)的规定;焊接工艺评定技术档案(含焊接工艺评定试样)应当保存至该焊接工艺评定失效;
(3)零部件材料需要进行热处理的, 应当对材料热处理后的性能进行检验, 热处理装置应当具有温度自动控制和记录功能;
(4)零部件有无损检测要求的, 应当根据设计、 工艺及其相关技术条件确定检测方法,并根据零部件制造工序过程择机进行无损检测。
3. 3. 2 出厂检验
3. 3. 2. 1 检验设备和测量仪表
制造单位应当按照本规程和产品标准要求的出厂检验项目, 配置相应的检测仪器和试验装置, 保证其检验能力满足产品出厂检验要求。
3. 3. 2. 2 出厂检验要求 

(1)安全附件产品出厂前, 应当按照本规程和产品标准规定完成全部出厂检验项目;
(2)试验介质应当符合本规程附件 D至附件F 的规定, 当本规程附件D至附件F未作规定时, 应当符合产品标准或者设计文件的规定;
(3)安全附件不适宜装配后进行强度试验的, 需要禁油禁脂或者产品组装后不允许有液体存在的, 其零部件应当在装配前完成强度试验, 强度试验压力应当满足相关产品标准和设计文件的要求。
3. 3. 3 标志与铭牌
(1)安全附件应当有准确、 清晰、完整的永久性标志, 可以采用铸造、 机械或者压印、 打印等方式进行标志;
(2)安全附件采用铭牌进行标志时, 应当采用耐使用环境腐蚀的材料制成, 采用焊接或者铆接等方式固定在安全附件表面易观察的部位; 无法焊接或者铆接时, 可以采用挂牌方式, 但应当具有防止被随意更换的固定措施;
(3)安全附件可以设置可追溯的永久性电子识读标志。
3. 3.4 存档及出厂资料
3. 3. 4. 1 存档资料
(1)安全附件的设计文件、 型式试验报告及证书、 各种工艺评定报告、 工艺文件等技术资料, 应当作为存档资料长期保存
(2)安全附件的材料质量证明文件、 材料验收及复验报告、 制造过程质量控制记录、 检验记录与报告、 产品质量证明书等, 应当作为产品档案按照规定期限保存。保存期限不少于设计使用年限, 无设计使用年限的, 保存期限不少于所属特种设备使用年限。
3. 3. 4. 2 出厂资料
(1)安全附件出厂时, 制造单位应当随产品至少提供产品合格证、产品质量证明书、 使用说明书等资料;
(2)产品质量证明书的内容应当符合本规程和产品标准的要求, 并且应当由制造单位质量保证工程师签字或者盖章;
(3)产品质量证明书应当注明制造单位名称和生产许可证书编号。
4. 1 基本要求
安全附件应当进行型式试验, 未经型式试验合格或者超过型式试验证书覆盖范围的产品不应出厂或者交付使用。
4. 2 基本程序 
型式试验基本程序包括申请、 受理、 型式试验方案制定、 技术文件审查、 抽样、 样品的检验与试验、 出具型式试验报告和证书。
4. 3 申请
制造单位向型式试验机构提出申请时, 应当提供以下资料
(1)《特种设备安全附件型式试验申请表》 (见附录 ga) ;
(2)制造单位营业执照;
(3) 申请型式试验产品的名称、 规格范围、 技术参数以及所采用的产品标准等,当制造单位采用本规程附件 B 所列标准以外的产品标准时, 还应当提供该标准符合本规程基本安全要求和本规程附件B所列产品标准安全要求的比照表;
(4)主要工序的生产设备和检测设备清单;
(5)未向任何其他型式试验机构提出过相同申请的书面声明;
(6) 型式试验需要的其他资料。
4.4 受理
4. 4. 1 予以受理
型式试验机构收到申请资料后, 对于资料齐全、 符合要求的, 应当在 5 个工作日内予以受理, 并且书面告知制造单位。
4. 4. 2 补正
型式试验机构收到申请资料后, 对于申请资料不齐全或者不符合要求的, 应当在 5 个工作日内一次性告知制造单位需要补正的全部内容, 并且出具 《特种设备安全附件型式试验申请资料补正告知书》 。
4. 4. 3 不予受理
型式试验机构收到申请资料后, 凡有下列情形之一的, 应当在 5 个工作日内明确不予受理, 并且书面告知制造单位:
(1) 申请项目不属于型式试验范围的, 或者不在型式试验机构核准范围内的;
(2)隐瞒有关情况或者提供虚假申请资料被发现的。
4. 4. 4 申请信息变更
制造单位的申请已经受理, 在型式试验之前, 制造单位变更单位名称、 住所、制造地址、 型式试验产品名称、 规格范围、 产品技术参数以及所采用产品标准的,应当重新提出申请。
4.5 型式试验方案制定
4. 5. 1 基本原则
型式试验机构应当依据型式试验产品的设计方法、 制造工艺、 结构型式和失效模式, 结合制造单位提供的产品名称、 规格范围、 产品技术参数以及所采用的标准, 制定型式试验方案。
4. 5. 2 主要内容
型式试验方案至少包括以下内容:
(1)型式试验依据(本规程以及依据的产品标准) ;
(2)抽样方案的确定;
(3)技术文件的审查内容;
(4)样品的检验与试验项目及其要求;
(5) 主要项目的检验与试验方法, 及其主要检测仪器、 试验装备。
4. 5. 3 抽样方案的确定
型式试验机构应当综合考虑产品结构、 依据的产品标准、 制造工艺对产品安全性能的影响和样品覆盖的产品范围, 确定抽样样品的名称和规格, 具体要求见本规程附件G。
4. 5. 4 样品检验与试验项目 、方法和要求
样品检验与试验应当符合以下要求:
(1)样品的检验与试验项目应当符合本规程附件 G 的规定;
(2)检验与试验方法和要求应当符合本规程附件G 的规定, 当本规程附件G未做规定时, 应当符合样品依据的产品标准规定;
(3)对于特殊结构或者特殊材料的安全附件, 其制造成本昂贵且难以形成批量生产时, 经型式试验机构组织专家论证(论证报告作为型式试验报告附件) 书面告知制造单位所在地的省级市场监管部门后, 型式试验机构可以采取适当的试验分析方法替代破坏性试验, 型式试验机构对试验方法和结果负责。
4. 6 技术文件审查
技术文件审查包括设计文件和制造工艺文件审查; 型式试验人员应当依据产品标准及其制造技术要求, 综合考虑型式试验产品制造过程对安全性能的影响程度,确定技术文件审查的项目及内容, 审查项目及内容不得少于本条和本规程附件 G 的规定。
4. 6. 1 设计文件审查
设计文件审查包括以下内容
(1)设计计算书、设计图样等设计文件的齐全性和审批手续;
(2)设计文件中规定的产品标准、 技术要求与安全技术规范的符合性;
(3)设计压力、 设计温度等设计参数选择的合理性;
(4)采用的设计计算方法与安全技术规范及其产品标准的符合性;
(5)承压元件所选用的材料与安全技术规范及其产品标准的符合性;
(6)产品工作原理说明、结构设计与安全技术规范及其产品标准的符合性;
(7)检验与试验等技术要求与产品标准的符合性。
4. 6. 2 制造工艺文件审查
制造工艺文件审查包括以下内容:
(1)相关工艺文件的齐全性和审批手续;
(2)主要制造工序(如铸造、 冷热加工成形、 焊接、热处理等) 的质量控制要求与安全技术规范及其产品标准的符合性;
(3)有焊接工序的, 焊接工艺规程与焊接工艺评定的符合性;
(4)有热处理工序的, 热处理工艺与产品标准的符合性;
(5)有无损检测要求的, 无损检测的方法、 比例和验收级别与产品标准的符合性;
6)检验验收要求与产品标准的符合性;
(7) 当制造采用的新材料、 新技术和新工艺与安全技术规范不一致或者没有规定, 可能对安全性能有重大影响时, 审查是否通过了技术评审, 并且履行了相应的批准手续。
4. 6. 3 审查结果处理
设计文件和制造工艺文件符合本规程及其依据的相关标准的规定时, 技术文件审查判定为符合。 当技术文件审查不符合时, 型式试验机构应当向制造单位发出《特种设备安全附件技术文件审查联络单》(见附录gb) , 提出书面整改意见, 并且确认制造单位的整改情况。
4. 7 抽样
4. 7. 1 抽样方式
抽样方式应当符合以下要求:
(1)型式试验样品由抽样人员(型式试验机构的型式试验人员)在制造单位成品库或者经出厂检验合格等待入库的产品中, 随机抽样;
(2)抽样人员应当熟悉所抽样品的结构与制造工艺, 抽样人员不少于 2名, 并且应当与承担检验与试验的人员分离;
(3)抽样人员应当现场核实主要工序的生产设备和检测设备, 确认与申请时设备清单的一致性;
(4)抽样时, 抽样人员应当审核型式试验样品的技术文件、 生产记录、 检验记录及报告, 对所审查的资料进行签字确认。
4. 7. 2 样品封样
抽样后应当进行封样, 并且符合以下要求:
(1)抽样人员应当填写 《特种设备安全附件型式试验抽样单》 (见附录 gc, 以下简称《抽样单》 ) , 《抽样单》经抽样人员与制造单位双方签字确认后盖章;
(2)抽样人员应当对所抽取的样品进行封样, 必要时, 将设计文件、 制造工艺文件和样品检验资料等复印件与样品一并封样;
(3)样品需要送样时, 应当在 《抽样单》上注明送样的 日期以及地点。
4. 8 样品的检验与试验
4. 8. 1 基本要求
(1)型式试验机构应当按照型式试验方案对样品进行检验与试验, 除特殊情况需要借助其他专业试验设备外, 检验与试验一般应当在型式试验机构的检验和试验场所内进行;
(2)特殊情况下, 需要借助其他专业试验设备时, 型式试验人员应当对试验设备进行确认, 并且在试验现场确认试验过程和试验数据;
(3)型式试验机构对制造单位提供的原材料的化学成分和力学性能、 无损检测的检验和试验结果有疑问时, 应当对其进行检验和试验。
4. 8. 2 试验记录
型式试验人员应当及时做好各项试验记录, 试验记录应当具有可追溯性。
4. 8. 3 样品管理
型式试验样品管理应当符合以下要求:
(1)试验过程中, 应当保证试验样品有唯一标识的样品编号, 检验与试验人员应当按照样品编号进行检验与试验和记录;
(2)型式试验机构原则上应当在下次一致性核查日期前妥善保管试验样品。
4. 8. 4 检验与试验结果判定
型式试验样品的检验与试验项目均符合要求时, 则样品检验与试验结果判定为合格。 否则, 判定为不合格。
4. 9 出具型式试验报告和证书
4.9. 1 型式试验结果的判定
安全附件的技术文件审查符合要求, 并且样品的检验与试验结果为合格时, 型式试验判定为合格。 否则, 判定为不合格。
4. 9. 2 覆盖范围的确定
型式试验机构应当根据样品的设计方法、 制造工艺、 结构型式、 依据产品标准的参数范围以及制造单位的制造和检验能力, 确定型式试验覆盖范围, 但不得超过本规程附件G 的规定。
4. 9. 3 型式试验报告和证书 

型式试验机构应当在试验完成后的 5 个工作日内出具型式试验报告, 当报告结论为合格时, 出具型式试验证书(格式和内容见附件 H和附件J) , 并且在特种设备型式试验公示平台公示。
型式试验机构应当妥善保存型式试验的相关原始记录、 型式试验报告和证书。
4. 10 一致性核查
首次型式试验合格后, 型式试验机构应当每4 年对制造单位制造的产品进行 1 次一致性核查, 一致性核查主要内容如下:
(1)检查产品是否在型式试验证书覆盖范围内;
(2)检查产品与型式试验报告样品的设计、 制造工艺等信息的符合性;
(3)试验产品的主要安全性能是否合格。
型式试验机构应当按照相应安全附件产品型式试验要求对所核查的产品进行检查和试验, 对一致性核查结论为合格的产品 , 应当更新型式试验证书;对一致性核查结论为不合格的产品, 应当及时报告制造单位所在省级和地市级市场监管部门。
4. 11 型式试验证书的变更
4. 1 1. 1 变更含义
证书变更是指在证书下次核查 日期前, 制造单位发生下列情形之一的:
(1)单位名称改变;
(2)住所、 制造地址的名称改变(以下统称地址更名) 。
4. 1 1.2 变更申请
制造单位改变单位名称或者地址更名的, 应当在取得市场监督管理部门换发新的营业执照后30个工作日 内, 向原型式试验机构提出变更申请, 并且提交以下资料:
(1)特种设备型式试验证书变更申请;
(2)原型式试验证书 (原件) ;
(3)变更前后的营业执照 (无法在线核验时) ;
(4)其他需要说明的材料。
4. 1 1.3 证书变更
型式试验机构应当自收到变更申请资料之日起20个工作日内做出是否准予变更的决定;准予变更的, 换发新型式试验证书, 并且收回原型式试验证书; 不予变更的, 书面告知制造单位并且说明理由。
4. 12 需要重新进行型式试验的情况
有下列情况之一的, 制造单位应当向型式试验机构重新申请型式试验, 并且按照本规程4.3
(1)型式试验证书和报告所注明的设计依据、结构型式等发生改变, 需要对其设计进行验证的;
(2)型式试验证书和报告所注明的主要制造工序的工艺发生改变, 需要对其制造工艺进行验证的;
(3) 因制造单位自身原因在规定期限内未完成一致性核查的, 或者一致性核查结论为不合格的;
(4)实施产品召回的;
(5)制造单位的制造地址发生搬迁的;
(6)相关安全技术规范中提出要求的;
(7)原型式试验机构不再具有相应资质的。
4. 13 有关情况处理
制造单位自行申请注销, 或者制造单位存在下列情况之一的 , 型式试验机构应当收回原型式试验报告和型式试验证书, 并及时报告制造单位所在省级和地市级市场监管部门, 并且在特种设备信息化管理系统公布其相关信息
(1)提供虚假资料和样品的;
(2)涂改型式试验报告、 型式试验证书的;
(3)无正当理由拒绝, 或者不配合、 拖延、 阻碍一致性核查的
(4) 因自身原因在规定期限内未完成一致性核查的, 或者一致性核查结论为不合格的;
(5) 因制造原因造成人员伤亡等安全事故的;
(6)有其他违法、 违规行为的。
5 选用和安装
5. 1 基本要求
(1)安全附件的选用与安装应当符合本规
(2)安全附件的选用应当根据具体使用工况条件、 检验条件和维护修理条件以及使用寿命等因素综合确定。
5. 2 选用要求
安全附件的选用应当满足以下要求:
(1)承压类特种设备及其系统应当按照相关安全技术规范的要求设置安全泄放装置(安全阀、 爆破片装置或者安t发全阀和爆破片组合装置) , 必要时采用主动安全泄放装置, 以确保承压类特种设备及其系统在设计压力或者最高允许压力以下运行;
(2)应当根据承压类特种设备及其系统运行最高压力、 安全泄放量等因素综合确定安全泄放装置的规格和设置数量, 参与泄放的安全泄放装置总泄放量应当≥被保护系统安全泄放量;
(3)承压类特种设备及其系统可能存在异常或者紧急工况, 需要快速有效切断介质的, 应当按照相关安全技术规范要求设置紧急切断阀, 并且应当按照使用介质和安装位置等因素综合确定切断功能。
5. 3 安装要求
安全附件的安装应当符合以下要求:
(1)安全附件进出口管道的最小流道面积应当不小于安全附件连接端口的面积;
(2)安全附件的安装位置应当充分考虑系统超压时能够尽快释放压力或者能够快速截断介质, 并且易于检查和修理;
(3)应当充分考虑安全附件产生的振动和冲击对进出口管道的载荷影响。
6 附 则
6. 1 解释权限
本规程由国家市场监督管理总局负责解释。
6. 2 施行日期
本规程自 2026 年 7 月 1 日起施行。
6. 3 文件废止
自本规程施行之日起, 以下安全技术规范和规范性文件同时废止:
(1) 《安全阀安全技术监察规程》 (TSGZFO01 2006)及其修改单;
(2) 《爆破片装置安全技术监察规程》 (TSG Z FO03 2011)及其修改单。
本规程实施之前发布的其他文件和规定, 其要求与本规程不一致的, 以本规程为准。
附件 A
安全阀 、爆破片装置和紧急切断阀的定义及分类
A1 安全阀
A1. 1 定义
依靠介质本身的压力或者借助动力辅助装置(气压、 液压、 电磁等)排出一定数量的流体, 以防止压力超过额定安全值; 当压力释放恢复正常后, 阀门自动关闭再次实现密封的阀门。
A1. 2 安全阀分类
(1)弹簧直接载荷式安全阀 (弹簧式安全阀) ;
(2)先导式安全阀;
(3)杠杆重锤式安全阀;
(4)带动力辅助装置的安全阀 (控制式安全阀)
A2 爆破片装置
A2. 1 定义
爆破片装置是由爆破片 或者爆破片组件) 和夹持器(或者支撑圈)等零部件组成的非重闭式压力泄放装置。 在设定的爆破温度下 , 爆破片两侧压力差达到预定值时, 爆破片即刻动作(破裂或者脱落) , 泄放介质。
注A-1 : 夹持器(或者支撑圈)以下简称夹持器。
爆破片分类
(1)正拱形爆破片;
(2)反拱形爆破片;
(3)平板形爆破片;
(4)石墨型爆破片。
A3 紧急切断阀
A3. 1 定义
异常或者紧急工况时, 依靠介质浓度的感应装置, 或者通过介质的压力 、流量、环境温度、 连接端外力的变化, 引发阀门自带切断机构或者部件快速动作, 实现阀门自动关闭, 且需要现场手动机械操作开启的阀门。 A3. 2 紧急切断阀分类
(1)过流切断型紧急切断阀;
(2)易熔切断型紧急切断阀;
(3)压力切断型紧急切断阀;
(4)拉断切断型紧急切断阀;
(5) 电磁式切断型紧急切断阀。
附件 B
满足本规程基本安全要求的产品标准
B1 安全阀
(1)GB/T 12241 《安全阀 一般要求》 ;
(2)GB/T 12243 《弹簧直接载荷式安全阀》 ;
(3)GB/T 28778 《先导式安全阀》 ;
(4)GB/T 29026 《低温介质用弹簧直接载荷式安全阀》 ;
(5)GB/T40011 《低温先导式安全阀》 ;
(6)GB/T42177 《加氢站氢气阀门技术要求及试验方法》 ;
(7)GB/T45161 《液氢容器用安全阀技术规范》 。
B2 爆破片装置
(1) GB/T 567(所有部分) 《爆破片安全装置》;全
(2) GB/T 16918 《气瓶用爆破片安全装置》 。
B3 紧急切断阀
(1) GB/T 22653 《液化气设备紧急切断阀》
(2) GB/T 24918 《低温介质用紧急切断阀》 ;
(3) GB/T41315《城镇燃气输配系统用安全切断阀》;
(4) GB 44016 《电磁式燃气紧急切断阀》 ;
(5) GB/T 45027 《液氢阀门 通用规范》 。

附件 D
安全阀专项安全技术要求
D1 材料
(1)与介质直接接触的承压元件材料应当能够承受最大工作压力、 最高或者最低工作温度, 且与介质具有相容性
(2)承压元件材料应当能够承受安全阀介质压力释放时温度变化的影响, 还应当充分考虑介质压力释放时产生的振动、 附加载荷等工作状态对材料的影响;
(3) 阀体材料为灰铸铁的安全阀, 公称压力应当不大于1.0MPa, 使用温度范围为-10℃~150℃ ;
(4)用于移动式压力容器、 公称压力大于 1.6Mpa 或者使用有毒有害、 可燃易爆介质及液化气体的安全阀, 承压元件不允许采用铸铁等脆性材料;
(5)阀座和阀瓣的耐腐蚀性能应当不低于阀体材料, 并且能够承受启闭撞击, 不允许使用铸铁等脆性材料; 公称压力大于或者等于 10Mpa、工作温度高于 370℃的蒸汽和饱和水工况下的阀座和阀瓣应当采用锻制或者轧制材料;
(6)启闭件导向机构的材料及经过处理的导向面, 应当具有良好的耐磨性和耐腐蚀性, 保证安全阀排放动作时, 不发生卡阻和咬合、磨损等现象;
(7)弹簧材料的选用应当考虑介质腐蚀、 环境腐蚀以及使用温度的影响;
(8)波纹管材料的耐腐蚀性能应当不低于阀座和阀瓣, 并且具有弹性和耐疲劳性。
D2 设计
D2. 1 结构设计
(1)应当按照使用工况的介质特性、 压力释放时的特征、排放量、 温度变化、 背压力及其变化等参数进行安全阀的结构设计, 保证安全阀动作时能够达到其最佳工作状态, 性能应当符合本规程以及产品标准的要求;
(2)安全阀进出口连接端的公称压力应当符合 GB/T 1048 《管道元件 公称压力的定义和选用》的规定。 当连接端的公称压力超过GB/T 1048规定的范围时, 应当根据工作温度和排放时最高压力以及排放反作用力的影响因素等设计确定;
(3)安全阀进出口连接端的公称尺寸应当符合 GB/T 1047 《管道元件 公称尺寸的定义和选用》 的规定, 出口端尺寸应当不小于进口端的尺寸;
(4)阀体设计应当考虑沉积污垢对阀瓣和阀座密封面的影响, 蒸汽和液体介质用
的安全阀应当在低于阀座密封面的集液最低部位设置排泄孔。安全阀进口端公称尺寸≤DN65 的阀体, 其排泄孔直径≥6.5mm; 进口端公称尺寸 >DN65 的阀体, 其排泄孔直径≥9.5mm;
(5)阀座流道最小面积应当满足介质排放量需要, 公称尺寸大于或者等于DN150的阀座最小流道直径按照表D-1 的规定;
表D-1 公称尺寸大于或者等于DN150安全阀的阀座最小流道直径(mm)
|
公称尺寸 |
最小流道直径 |
公称尺寸 |
最小流道直径 |
公称尺寸 |
最小流道直径 |
|
DN150 |
95 |
DN300 |
225 |
DN450 |
340 |
|
DN200 |
147 |
DN350 |
260 |
DN500 |
370 |
|
DN250 |
190 |
DN400 |
280 |
- |
- |

 (6)蒸汽或者热水锅炉安全阀宜采用直接载荷式结构,
应当设计提升装置; 当安全阀进口端的介质压力大于 75%的整定压力时, 能够利用提升装置将阀瓣提升, 提升装置对安全阀的动作不应当有任何阻碍;
 (7)采用波纹管平衡式结构的安全阀, 波纹管应当能够承受出口侧的最大背压力, 阀盖上应当设置波纹管内腔与大气相通的平衡孔;
(8)安全阀的结构应当能够防止排出的介质对弹簧产生冲蚀影响,对于工作温度y > 235℃或者 < -101℃的安全阀, 应当采用适当的结构减少介质温度对弹簧的影响;
(9)安全阀的弹簧应当采用产品标准规定的圆柱螺旋压缩弹簧或者蝶形弹簧, 设计应当保证安全阀在工作状态时, 弹簧的压缩量 (最大工作负荷下变形量)应当小于从自由高度至弹簧并紧时高度的名义(计算)变形量的 ;
(10)除非有特殊要求, 安全阀应当设置整定压力调整机构以及防止其松动的措施;
(11)安全阀启闭动作元件应当设置可靠的导向机构, 设计时还应当考虑热胀冷缩、介质特性等影响因素;
(12)先导式安全阀需要现场操作的, 应当设置强制泄压装置, 安全阀内有介质压力时, 可以通过强制泄压装置使先导式安全阀的主阀开启动作。强制泄压装置应当设置防止误操作的锁定装置;
(13)安全阀的外部调整机构应当设置铅封;
(14)带动力辅助装置安全阀应当采用能够快速达到全开的阀门结构, 动力装置应当保证阀门在最大压差时能正常启闭, 并且有可靠的动力源和电源接口 ;
(15)杠杆重锤式安全阀应当设置杠杆升降的导向机构, 以及防止重锤自行移动的锁定机构;
(16)安装后不可拆卸的弹簧式安全阀和先导式安全阀 (如焊接连接的) , 其结构设计应当考虑安全阀在线校验的要求。
D2. 2 设计文件
安全阀设计文件应当包括以下内容:
(1)设计任务书, 包括: 安全阀类型、制造标准、材质、使用条件(介质、 压力、温度) 、检验与验收标准;
(2)设计计算书, 包括: 壳体强度、 阀座和阀瓣强度、 阀体与阀盖连接螺栓强度、弹簧设计和工作载荷计算、 排量计算、 排放反作用力计算(必要时) ;
(3)设计图样, 包括总图及其零部件图。 总图包括: 结构型式(工作载荷方式) 、型号、安全阀的开启特性(微启式、 全启式等) 、公称压力、 进出口端公称尺寸、 阀座流道最小直径、 整定压力、 冷态试验差压力(适用时) 、排放压力(超过压力) 、回座压力或者启闭压差、 适用介质、 工作温度或者极限使用温度、 额定排量或者额定排量系数、开启高度、允许最大背压力值、 安装尺寸以及最大外形尺寸、 检验项目和要求等;
(4)使用说明书。
D3 制造
D3. 1 材料性能检验
首次试制造或者停产一年以上恢复生产时, 制造单位应当对材料进行复验, 复验结果应当满足相关标准的要求。
D3. 2 零部件加工D3.2.1
弹簧加工
(1)制造单位应当提供弹簧性能测试记录或者报告, 弹簧入厂验收合格后方可用于安全阀; 弹簧应当按照相关标准要求进行无损检测;
(2)弹簧除两端的并紧圈外, 其他各圈之间的节距应当均匀, 不允许存在裂纹、夹杂等影响使用的缺陷;
(3) 除公称压力小于 1.6Mpa且流道直径小于或者等于7mm 的安全阀弹簧外, 其他安全阀弹簧的处理和检测应当符合GB/T 12243《弹簧直接载荷式安全阀》的规定。
D3. 2. 2 金属波纹管加工
波纹管应当具有焊接性, 波纹管及组件的焊接应当选用气体保护焊、 高能束焊等焊接方法, 焊缝应当均匀、 光滑,无裂纹、 夹渣、 气孔以及过烧等缺陷。
D3. 3 焊接
(1)承压元件焊接后应当无裂纹、 夹渣、 气孔等超标缺陷, 合金钢材料焊接应当按照焊接工艺进行相应的热处理;
(2)密封面堆焊硬质合金的, 应当按照相应的工艺文件进行焊前预热以及焊后热处理。
D3.4 出厂检验
D3. 4. 1 基本要求
每台安全阀应当按照本规程和产品标准进行试验, 试验项目至少包括
(1)强度试验;
(2)整定压力试验;
(3)密封试验;
(4)壳体气密性试验(适用时) 。
D3. 4. 2 强度试验
承压元件的强度试验按照 GB/T 12241 《安全阀 一般要求》 的规定。
D3. 4. 3 整定压力试验
D3.4. 3. 1 试验介质要求
(1)液体用安全阀,试验介质一般为水, 也可使用空气或者氮气代替;
(2)气体或者液化气体用安全阀, 试验介质为空气或者氮气;
(3 蒸汽安全阀, 试验介质一般为蒸汽,也可使用空气或者氮气代替;Y
(4)低温介质用安全阀, 试验介质可使用空气或者氮气, 当相关安全技术规范和有关标准有要求时,还应当采用液氮或者其他有低温蒸发特性的介质进行测试。
D3. 4. 3. 2 试验装置要求
按照 GB/T 12242 《压力释放装置性能试验方法》 的要求, 安全阀的进口端需要连接到具有一定容积的容器上(该容积应当能够使安全阀阀瓣升起并且释放压力) , 容器与安全阀进口端的管道连接面积应当不影响安全阀的动作。
D3. 4. 3. 3 试验方法及要求
(1)整定压力小于或者等于 42Mpa 的安全阀, 按照 GB/T 12242 《压力释放装置性能试验方法》的要求, 缓慢升高安全阀的进口压力,升压至整定压力的 90%后, 升压速度应当=0.01Mpa/s, 当检测到阀瓣有开启或者见到、 听到试验介质的连续排出时, 则安全阀的进口压力为安全阀的整定压力 , 整定压力值调整确定后, 应当再进行3 次重复性试验, 3次试验结果均应当符合产品标准的要求; 对于先导式安全阀应当进行导阀与主阀一体联动试验;
(2)整定压力大于 42Mpa 的安全阀, 应当按照 GB/T 32291 《高压超高压安全阀离线校验与评定》 的要求进行整定压力试验;
(3)带动力辅助装置的安全阀, 应当将动力辅助装置与阀门整体进行试验, 由动力辅助装置带动阀门启闭动作。
D3. 4. 4 密封试验
整定压力试验合格后进行安全阀的密封试验, 并符合产品标准的规定。
D3. 4.5 壳体气密性试验
(1)对于承受背压力的封闭式结构弹簧式安全阀、 先导式安全阀应当进行壳体气密性试验;
(2)试验在阀体出口排放侧进行,压力为最大工作背压力, 并且不小于 0.2Mpa ,保持试验压力时间不少于3min, 应当无可见泄漏。
D3.5 标志与铭牌
安全阀铭牌或者安全阀外表面应当至少具有以下内容的标志, 其中产品编号应当为永久性标志:
(1)特种设备生产许可证编号及标志;
(2)制造单位名称或者商标;
(3)安全阀型号;
(4)制造日期;
(5)产品编号或者批号;
(6)公称压力 ;
(7)公称尺寸;
(8)流道直径或者流道面积;
(9)整定压力;
(10)冷态试验差压力 适用时) ;
(11)阀体材料;
(12)额定排量系数或者某一流体保证的额定排量。
D3. 6 质量证明书
每台或者每批安全阀的质量证明书文件应当包含以下内容:
(1)安全阀型号和结构型式;
(2)制造日期;
(3)产品编号或者批号;
(4)公称压力 ;
(5)公称尺寸;
(6)流道直径或者流道面积;
(7)阀座密封面内径和外径尺寸(在线校验的弹簧式安全阀) ;
(8)整定压力;
(9)冷态试验差压力 (适用时) ;
(10)排放压力或者超过压力;
(11)启闭压差或者回座压力;
(12)额定排量系数或者某一流体保证的额定排量;
(13)开启高度 (适用时) ;
(14)适用温度;
(15)适用介质;
(16) 阀体材料、 阀座材料、 阀瓣材料;
(17)背压力值(适用时) ;
(18)合格标记、 检验人员印章、 质量保证工程师签字或者盖章;r`
 19
 制造单位名称、 特种设备生产许可证编号、 检验专用印章或者公章。D4 选用和安装
选用
(1)工作介质为气体、 蒸汽、液化气体以及最高工作温度高于或者等于其标准沸点的液体时, 应当选用全启式安全阀;工作介质为液体时, 可以选用微启式安全阀;
(2)安全阀适用于清洁、 无颗粒、 低粘度的流体;
(3)工作介质排放时, 不允许泄漏至大气的, 应当选用封闭式安全阀;
(4)选用的安全阀, 其密封试验压力应当不低于承压设备预期的最大工作压力 ;
(5)工作状态和泄放过程中介质温度低于-20℃的, 应当选用具有耐低温性能的安全阀;
(6) 当安全阀的排放背压大于其允许超过压力或者附加背压变动较大的, 应当采用具有平衡背压影响的结构;
(7)应当根据被保护承压设备压力升高范围和排放量的需要, 合理配置安全阀数量和整定压力, 安全阀总泄放量应当满足被保护系统的安全泄放量要求;
(8)承压设备需要在连续运行状态下进行安全阀离线校验或者维护更换的, 应当设置两个安全阀及切换装置(阀门) , 且单个安全阀能够满足承压设备所需要的安全
泄放量要求。
D4. 2 安装
(1)除非有特殊安装要求, 安全阀应当铅直安装;
(2)蒸汽介质用安全阀应当安装在被保护承压设备的最高位置;
(3)气体介质用安全阀应当与被保护承压设备顶部气相空间相连接;
(4)液体介质用安全阀应当安装在正常工作时液面之下, 且应当保证安全阀排放时进口端始终处于液面之下;
(5)液化气体介质用安全阀应当安装在系统正常工作液面之上气相空间的最高处或者与气相空间相连的管路上;
(6)存在气、 液两相工作介质时, 安全阀应当安装在承压设备的气相空间或者与气相空间相连的管路上;
(7)安全阀入口端管道和其他元件的压力损失之和不得高于安全阀整定压力的 3%;
(8)安全阀出口侧的管道和管件、 消音器、 爆破片装置等元件, 其结构和流通面积不得妨碍安全阀的安全泄放; 工作介质为蒸汽的, 还应当在管道最底部设置排泄孔;
(9)使用有要求时, 对于可燃、腐蚀性或者有毒介质用波纹管平衡式结构的安全阀, 其平衡孔应当引至安全场地。
D5 使用管理
D5. 1 定期自行检查安全阀使用期间应当进行定期自行检查, 定期自行检查包括日常检查和年度检查。
D5. 1. 1 日常检查
日常检查应当包括以下内容:
(1)安全阀铭牌标识是否完好、 清晰;
(2)安全阀是否在校验有效期内;
(3)安全阀进口端和出口端设置有截断阀的, 截断阀是否处于正常开启位置, 开启位置的锁定或者铅封是否完好;
(4)安全阀表面有无腐蚀情况;
(5)安全阀有无泄漏或者其他故障等;
(6)带提升装置的安全阀, 提升装置(扳手)是否完整, 是否处于适当位置;
(7)安全阀的外部相关附件是否完好;
(8)带动力辅助装置的安全阀 (控制式安全阀) 的动力源和电源等是否可靠连接;
(9)安全阀出口端设置有放空管的, 放空管的防雨帽是否完好, 放空口有无异物堵塞。
D5. 1. 2 年度检查
年度检查除本附件D5.1.1 条日常检查的项目外, 还应当包括以下内容:
(1)安全阀选型是否符合设计要求, 整定压力是否符合设备的运行要求, 安全阀安装是否正确;
(2)安全阀的资料是否齐全(铭牌、 质量证明文件、安装位号、 校验报告) ;
(3)安全阀的密封性能及其管路连接处的密封性能是否完好;
(4)安全阀外部调节机构的铅封是否完好, 有无影响安全阀正常功能的因素;
(5)波纹管平衡式结构的安全阀, 其阀盖上的平衡孔是否清洁通畅;
(6)带动力辅助装置的安全阀 (控制式安全阀)是否进行过控制系统的联动开启排放试验, 以确定处于正常使用状态。
D5. 1. 3 异常情况处理
安全阀存在以下情况的, 应当及时进行处理, 无法处理的应当停止使用:
(1)外部附件不全或者有损坏;
(2)阀体存在裂纹等危险性缺陷;
(3)安全阀密封泄漏;
(4)超过校验有效期或者铅封损坏;
(5)出厂铭牌脱落或者铭牌标识模糊不清, 且使用历史记录丢失;
(6)选型不当;
(7)安全阀开启压力异常。
D5. 2 定期校验
安全阀应当按照本规程及相关安全技术规范的要求进行定期校验。 定期校验可以使用信息化系统, 以电子记录的方式对定期校验全过程进行记录, 具有可追溯性。
D5. 2. 1 校验机构及其人员
校验机构及其人员应当符合 《特种设备检测机构核准规则》 (TSG Z7002) 的规定。
D5. 2. 2 校验工作要求
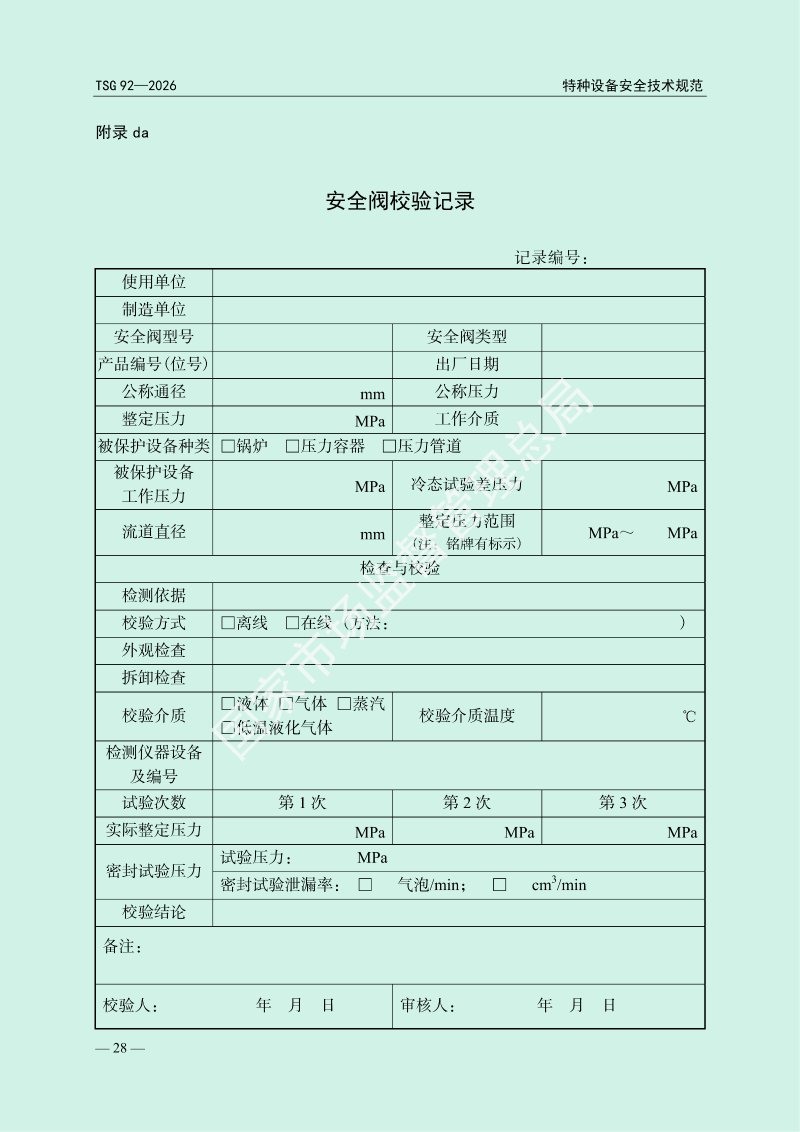
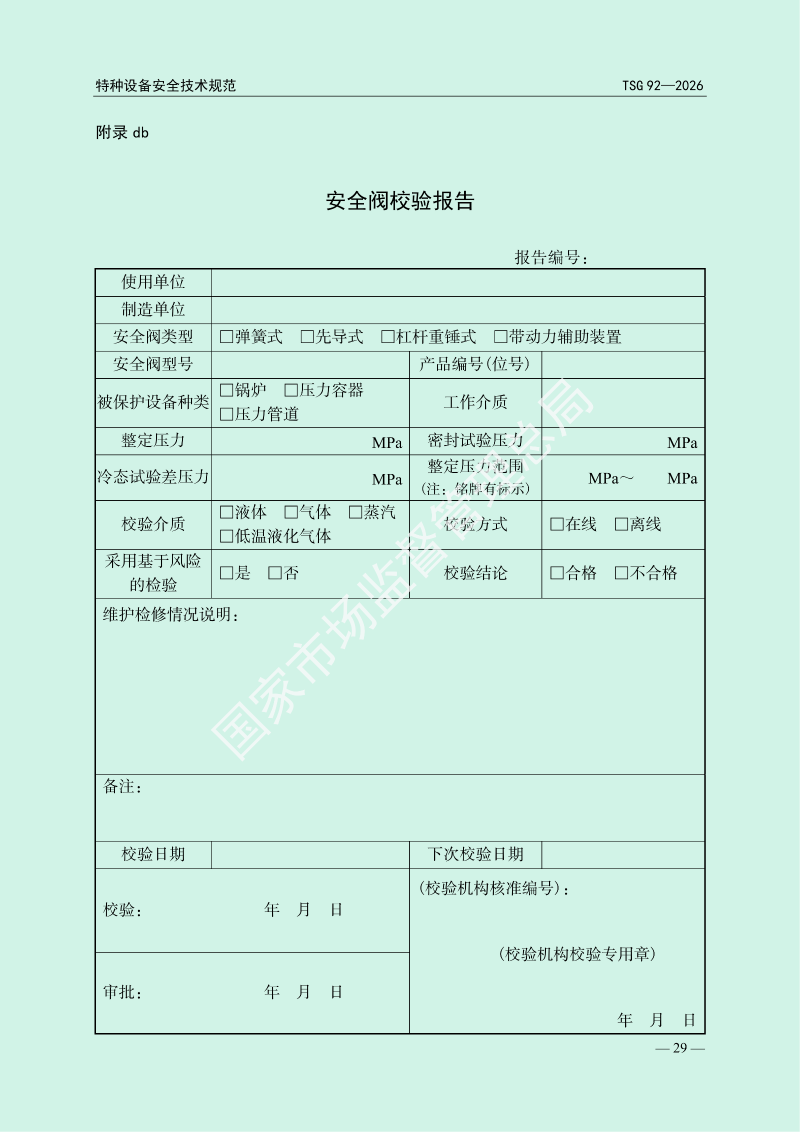
校验人员应当按照本规程和相关安全技术规范要求开展定期校验工作, 填写校验记录(见附录 da) , 校验合格后出具校验报告(见附录 db) , 并且对校验合格的安全阀加装铅封, 悬挂不易脱落、 可以识别的标签, 标明校验机构、 安全阀的产品编号或者位号、整定压力、 校验日期、 下次校验日期。
D5. 2. 3 校验周期
D5. 2. 3. 1 基本要求
安全阀的校验周期应当符合以下要求:
(1)安全阀首次投用前, 应当进行校验;
(2)安全阀定期校验一般每年至少一次,相关安全技术规范有相应规定的从其规定;
(3)经解体、 修理或者更换零部件的安全阀, 应当重新进行校验。
D5. 2. 3. 2 基于风险的检验
D5. 2. 3.2. 1 当安全阀采用基于风险的检验来确定校验周期时, 使用单位应当委托具备基于风险检验资质的检验机构, 按照相应安全技术规范和 GB/T26610《承压设备系统基于风险的检验实施导则》实施风险评估。 校验机构应当按照风险评估机构依据风险等级和风险可接受准则制定的检验策略确定下次校验日期,使用单位须按照检验策略开展校验。
D5. 2. 3. 2. 2 安全阀最长校验周期不应当超过 5 年。
D5. 2. 3. 3 在安全阀使用过程中发现诸如泄漏、 频繁起跳等问题时, 特种设备安全管理人员可视其严重程度, 以及对安全阀功能的影响程度适当缩短其校验周期并安排校验, 若存在的问题严重影响安全阀正常运行, 则应立即进行校验。
D5. 2.4 校验介质
校验介质应当符合以下要求:
(1)用于液体的安全阀, 一般用水进行, 也可使用空气或者氮气代替;
(2)用于空气或者其他气体的安全阀, 用空气或者氮气进行;
(3)用于蒸汽的安全阀, 一般用蒸汽进行, 当校验装置能力有限时, 可以用空气或者氮气代替, 当相关安全技术规范和有关标准有要求时, 还应当进行蒸汽介质的测试;
(4)用于低温介质的安全阀, 可以用空气或者氮气进行, 当相关安全技术规范和有关标准有低温整定试验要求时, 还应当采用液氮或者其他有低温蒸发特性的介质进行测试。
D5. 2. 5 校验装置
安全阀校验装置应当满足附录dc
D5. 2.6 校验方法
D5. 2. 6. 1 校验方法的选择
安全阀一般应当进行离线校验, 满足以下情况之一时, 可以进行在线校验
(1)安全阀离线时系统存在安全风险的, 且有条件在线校验的;
(2)安全阀与被保护设备不便拆卸, 且有条件在线校验的;
(3)相关安全技术规范有规定允许进行在线校验的。
D5. 2. 6. 2 离线校验 
D5. 2. 6. 2. 1 基本要求 
(1)查验安全阀的相关参数、 铭牌信息等, 是否符合使用单位提供的使用条件;
(2)安全阀校验前, 应当进行内外表面宏观检查, 必要时对安全阀进行清洗, 将安全阀解体, 检查各零部件(注D-1) ;
(3)发现阀瓣和阀座密封面损伤, 导向零件和阀杆损伤、 锈蚀的, 应当进行修理或者更换。
注D-1: 出厂未使用的安全阀可免解体。
D5. 2. 6. 2. 2 整定压力
(1)整定压力小于或者等于 42Mpa 的安全阀, 按照 GB/T 12242 《压力释放装置性能试验方法》 的要求,缓慢升高安全阀的进口压力, 升压到整定压力的 90%后, 升压速度应当不高于0.01Mpa/s , 当检测到阀瓣有开启或者见到、 听到试验介质的连续排出时, 则安全阀的进口压力为安全阀的整定压力,整定压力值调整确定后,
应当再进行 3 次重复性试验, 3 次试验结果均应当符合产品标准的要求;对于先导式安全阀应当进行导阀与主阀一体联动试验;
(2)整定压力大于 42Mpa 的安全阀, 应当按照 GB/T 32291 《高压超高压安全阀离线校验与评定》 的要求进行整定压力试验;
(3)带动力辅助装置的安全阀, 应当将动力辅助装置与阀门整体进行试验, 由动力辅助装置带动阀门启闭动作。
D5. 2.6. 2. 3 密封性能
(1)整定压力调整试验合格后, 降低和调整安全阀进口压力至密封试验压力;
(2)整定压力小于或者等于 42Mpa 的安全阀, 密封试验方法按照 GB/T 12243 《弹簧直接载荷式安全阀》 的要求, 观察安全阀出口的泄漏情况, 试验结果应当符合产品标准的要求
(3)整定压力大于 42Mpa 的安全阀, 应当按照 GB/T32291《高压超高压安全阀离线校验与评定》 的要求进行密封试验。
D5. 2. 6. 3 在线校验
D5. 2. 6. 3. 1 基本要求
校验机构应当具备实施本规程规定的在线校验方法和条件, 且能保证作业安全和质量。 在线校验前, 应当满足以下要求:
(1)校验人员应当明确设备情况,对需要校验的安全阀的工作安装位置、 进口端介质压力等进行逐一确认;
(2)校验人员应当对安全阀上次校验记录进行核查, 对安全阀相关数据进行确认(如阀座密封面尺寸等i
(3)应当对安全阀进行宏观检查, 发现阀体或者弹簧等有锈蚀、 裂纹、 变形等情况时, 应当停止在线校验, 采用离线校验。
D5. 2. 6. 3. 2 在线校验方法
安全阀在工作状态下, 或者虽处于非工作状态但仍然保持在工作位置上对其进行校验, 可以采用以下几种方法
(1)采用系统压力源升压开启进行校验;
(2)采用其他压力源升压开启进行校验;
(3)采用在线校验装置辅助开启进行校验。
D5. 2. 6. 3. 3 整定压力
D5. 2.6. 3. 3. 1 采用系统压力源升压开启进行校验
(1)升压过程应当分段缓慢进行, 介质对安全阀不应当存在冲击载荷, 当测到阀瓣有开启、见到或者听到试验介质的连续排出时, 则安全阀的进口压力为安全阀的整定压力;
(2)重复操作检测 3次, 每次检测结果都应当符合产品标准的要求。
D5. 2. 6. 3. 3. 2 采用其他压力源升压开启进行校验
(1)校验用其他压力源介质, 不应当对安全阀所属系统造成安全隐患。 各校验管路可靠连接后, 缓慢升压并对各连接部位密封情况进行检测。 当测到阀瓣有开启、见到或者听到试验介质的连续排出时, 则安全阀的进口压力为安全阀的整定压力;
(2)重复操作检测 3次, 每次检测结果都应当符合产品标准的要求。
D5. 2. 6. 3. 3. 3 采用在线校验装置辅助开启进行校验
(1)将在线校验仪安装在安全阀上, 并检测安全阀进口端压力, 匀速操作在线校验仪提升安全阀阀杆, 判断阀瓣有开启 , 则视为安全阀开启, 计算得到安全阀的整定压力;
(2)重复操作检测 3次, 每次检测结果都应当符合产品标准的要求。
D5. 2. 6. 3. 4 密封性能
安全阀进口端有条件进行介质升压、 出口端可以检测泄漏量时, 按照本附件D5.2.6.2.3 条的方法进行密封试验。
D5. 2. 7 整定压力的变更
(1)已安装使用的安全阀, 根据被保护系统的需要变更整定压力时, 其调整范围应当在安全阀铭牌标示的整定压力调整范围或者整定压力值的土5%的范围内;
(2)变更整定压力时, 安全阀应当重新进行校验, 校验机构应当在校验标牌上标明变更后的整定压力。
D5. 2. 8 异常情况处理 
存在以下(1, - 6) 项问题的安全阀应当予以报废, 存在(7)~ (9)项问题的安全阀应当停止使用:
(1)阀瓣或者阀座密封面损坏, 已经无法修复;
(2)导向机构零部件锈蚀严重, 已经无法修复;
(3)调节圈锈蚀严重, 已经无法进行调节;
(4)弹簧腐蚀变形, 已经无法使用;
(5)外部附件不全或者有损坏, 无法配置;
(6)阀体存在裂纹等危险性缺陷;
(7)超过校验有效期或者铅封损坏;
(8)出厂铭牌脱落或者铭牌标识模糊不清, 且使用历史记录丢失;
(9)选型不当。


国家市场监督管理总局发布
2026年2月9日
咨询热线
0731-84010225


